 Komma i kontakt med


Tillverkning av kolfibermaterial representerar en av de mest sofistikerade avancerade tillverkningsprocesserna i modern industri. Från prekursorval till slutlig sammansättning kräver varje steg exakt kontroll för att uppnå de exceptionella styrka-till-vikt-förhållanden som definierar kolfibermaterial prestanda. Den här guiden utforskar hela tillverkningsresan som omvandlar råmaterial till högpresterande komponenter för flyg-, fordons-, energi- och industriella applikationer.
Vad är kolfibermaterial och varför tillverkningsprecision är viktig
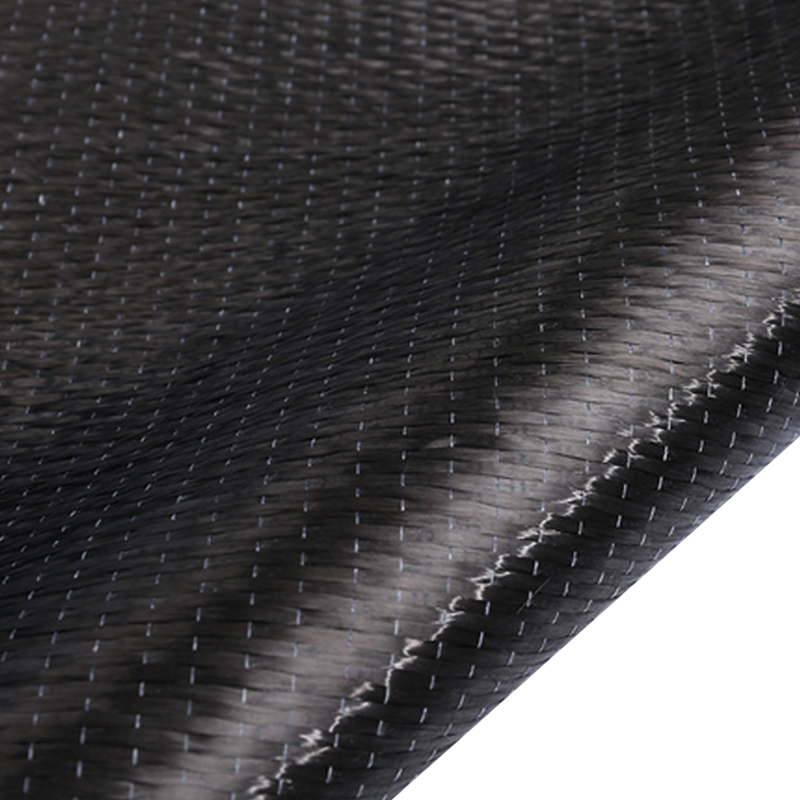
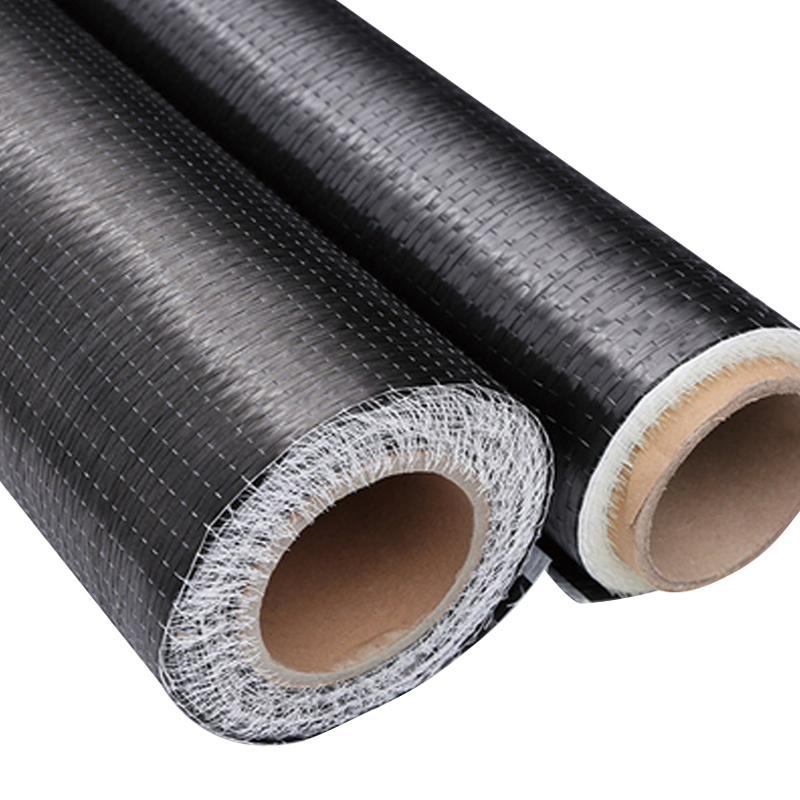
Kolfiber är ett lätt kompositmaterial som kombinerar kolfilament med hartsmatriser för att skapa strukturer med exceptionell draghållfasthet, styvhet och hållbarhet. Till skillnad från traditionella metaller, kolfibermaterial levererar hög styrka till avsevärt reducerad vikt – en avgörande fördel för flygplattformar där varje kilo påverkar bränsleeffektiviteten och nyttolastkapaciteten.
Tillverkningsprocessen avgör om den slutliga produkten uppfyller specifikationer för flyg- och rymdkvalitet eller tjänar allmänna industriella tillämpningar. En enda processavvikelse – temperaturvariation under förkolning, otillräcklig storlekslikformighet eller felaktig fiberinriktning – går igenom till svagare kompositer, förkortad livslängd och potentiellt fel i kritiska applikationer.
Tillverkningsprocessen i flera steg: från prekursor till slutlig komposit
Tillverkning av kolfiber är inte en enda operation – det är en integrerad sekvens av sju distinkta steg, var och en bygger på precisionen från föregående steg. Att förstå denna process avslöjar varför kvalitetstillverkare kräver premiumpriser och varför OEM-tillverkare inom flygindustrin efterfrågar certifierade leveranskedjor.
Prekursor fiberspinning
Polyakrylnitril (PAN) eller beckbaserade polymerer löses upp, blandas och spins till fina fibrer. Fiberdiameter och molekylär inriktning i detta skede bestämmer direkt den slutliga draghållfastheten och elasticitetsmodulen. Till och med 1 % variation i spinnspänningskaskader till 5–10 % hållfasthetsvariation i färdiga kompositer.
Stabilisering (oxidation)
Prekursorfibrer genomgår kontrollerad oxidation i syrerika miljöer (150–250°C). Detta omvandlar polymerkedjor kemiskt och tvärbinder dem för att överleva den extrema hettan som ligger framför dem. Stabilisering förhindrar fibernedbrytning under förkolning.
Karbonisering (primär uppvärmning)
Fibrer värms upp till 1000–2000°C i inert kväveatmosfär. Icke-kolelement (väte, syre, kväve) förångas och lämnar efter sig en kolrik kristallin struktur. Detta steg bestämmer de mekaniska egenskaperna som definierar om fibrer uppfyller flyg- eller industrispecifikationer.
Grafitisering (valfritt)
För högmodulkvaliteter genomgår fibrer ytterligare uppvärmning till 2500–3000°C. Detta justerar kolkristallgittren ytterligare, vilket ökar styvheten och värmeledningsförmågan. Används uteslutande för flyg- och precisionstillämpningar där kostnaden motiverar energiinvesteringen.
Ytbehandling
Karboniserade fibrer etsas eller oxideras kemiskt för att förbättra fiber-hartsvidhäftningen. Dålig ytbehandling resulterar i delamineringsfel - fibrerna skalas isär från hartsmatrisen under belastning.
Applikation för storlek
En tunn polymerbeläggning appliceras för att skydda fibrer, förbättra hanteringen och förbättra hartskompatibiliteten. Limningssammansättning beror på det avsedda hartssystemet (epoxi, polyester, vinylester).
Komposittillverkning
Fibrer av storlek kombineras med hartsmatriser genom prepreg, hartsöverföringsformning (RTM), filamentlindning eller andra metoder. Slutliga mekaniska egenskaper framkommer från fiberorientering, fiber-matrisvidhäftning, hålrumsinnehåll och härdningsförhållanden.
Viktiga tillverkningsparametrar som definierar kvalitet
Industriella kolfiberproducenter kontrollerar dussintals processvariabler. De mest kritiska parametrarna – temperatur, uppvärmningshastighet, fiberspänning och atmosfärssammansättning – förutsäger direkt materialprestanda.
Industriella tillämpningar inom större sektorer
Efterfrågan på kolfiberkompositer spänner över flyg-, bil-, energi- och industrimarknaderna. Varje sektor kräver olika prestandaspecifikationer, vilket driver tillverkningsvariationen och kvalitetsnivån.
Kritiska kvalitetskontrollparametrar
Tillverkare använder rigorösa tester vid varje produktionssteg. Defekter som fångas tidigt förhindrar kostsamt skrot; missade defekter skapar fältfel i flygplan eller vindkraftverk.
Mekanisk provning
Draghållfasthet, elasticitetsmodul och skjuvegenskaper mäts enligt ASTM D3379. Varje sats måste uppnå minimigränser innan kompositbearbetning påbörjas.
Ytanalys
Fiberdiameterlikformighet, ytbeläggningstjocklek och kontamineringsnivåer inspekteras via svepelektronmikroskopi (SEM) och optisk analys.
Sammansatt prestanda
Slutliga kompositer genomgår matrisdominerade tester (interlaminär skjuvhållfasthet) och fiberdominerade tester (fiberdraghållfasthet) för att validera tillverkningsintegritet.
Tillverkningsutmaningar och industrilösningar
Temperaturkontroll Precision
Utmaning: Karboniseringsugnar måste bibehålla ±5°C noggrannhet över fiberknippen. Temperaturgradienter orsakar egenskapsspridning.
Lösning: Moderna anläggningar använder infraröd övervakning i realtid, flerzonsuppvärmning och automatiserade återkopplingssystem.
Fiberjustering
Utmaning: Felinriktade fibrer slösar dyrt råmaterial och minskar mekanisk prestanda.
Lösning: Avancerade spänningskontrollsystem och laserstyrd fiberstyrning bibehåller inriktningen inom 0,5°.
Enhetlighet i storlek
Utmaning: Inkonsekvent applicering av limning minskar fiber-matrisvidhäftning och skapar risk för delaminering.
Lösning: Automatiserad storleksapplikation med viktövervakning i realtid och batchspårbarhet.
Kostnadsminskning
Utmaning: Energikostnaderna för högtemperaturbearbetning förbrukar 30–40 % av tillverkningskostnaderna.
Lösning: Spillvärmeåtervinning, processoptimering och alternativa prekursormaterial (beckbaserade fibrer) ger 15–25 % kostnadsreduktioner.
Vanliga frågor om kolfibertillverkning
Varför är förkolningstemperaturen så avgörande för fiberegenskaperna?
Karboniseringstemperaturen styr direkt kristallstrukturen och atominriktningen. Vid 1200°C förblir kolatomer relativt oordnade, vilket ger modul runt 2,8 GPa men lägre kostnad. Vid 2000°C driver termisk energi bildandet av grafitgitter, vilket ökar modulen till 5,5 GPa. Den energi som krävs för högtemperaturbearbetning motiverar kostnadspremien endast för flyg- och precisionstillämpningar.
Vad är skillnaden mellan PAN och beckbaserade kolfibrer?
Prekursorer av polyakrylnitril (PAN) ger höghållfasta fibrer som är idealiska för primära strukturella komponenter. Pitch-baserade prekursorer producerar fibrer med hög modul och hög värmeledningsförmåga lämpade för termisk hantering, styvhetskritiska strukturer och specialiserade applikationer. De flesta flygindustrin använder PAN; specialiserade plattformar lägger till pitch-baserade fibrer för specifika regioner.
Hur påverkar dimensionering kompositprestanda?
Dimensionering skapar ett nanometertjockt skyddsskikt som förbättrar fibermatrisvidhäftning och bearbetningshantering. Dålig dimensionering leder till matrisdominerade fel (fiberutdragning, delaminering). Epoxikompatibel limning skiljer sig från limning av polyester eller vinylester, så tillverkare måste matcha limningskemi till avsedda hartssystem.
Vilka tillverkningsfel skapar fältfel?
De primära fältfelslägena spårar till: (1) otillräcklig fiber-matrisvidhäftning från dålig ytbehandling eller limning, (2) termisk nedbrytning från temperaturavvikelser under bearbetning och (3) fiberfelinriktning som orsakar lastomfördelning och för tidig matrissprickning. Kvalitetskontroller av tillverkning förhindrar dessa genom realtidsövervakning och spårbarhetssystem.
 |  |
 +86-13961668677

 Nr 61, Xingyuan Road, Jiefang Village, Gushan Town, Jiangyin City, Jiangsu -provinsen, Kina.
