 Komma i kontakt med


Ett para-aramidgarn på 3,6 GPa är bland de starkaste förstärkningsfibrerna som finns, men vävning av det till ett tätt slätvävt tyg kan minska dess effektiva draghållfasthet till ungefär två tredjedelar av det värdet. Gapet mellan fiberegenskaper och tygegenskaper är inte en defekt - det är det direkta resultatet av fiberorientering och vävgeometri. För ingenjörer som specifika vävda aramidförstärkningar är att förstå hur orienteringen styr styrka och bearbetning det kritiska steget innan man väljer ett material.
Vad fiberorientering betyder egentligen i ett vävt aramidtyg
Fiberorientering i ett vävt tyg är riktningen för varpgarn som löper 0 grader längs rulllängden och väftgarn som korsar 90 grader i förhållande till belastningsbanan i den färdiga delen.
Fiberorientering: vinkelinriktningen av förstärkningsgarn i förhållande till en referensaxel; i vävt aramidtyg ställs denna axel av varpriktningen och modifieras av vävmönstrets krimpgeometri.
Till skillnad från enkelriktad tejp, bär ett vävt tyg förstärkning i två riktningar i planet samtidigt. Det är därför vävd aramid specificeras för hjälmar, ballistiska paneler, sprängsköldar och kompositfästen som ser laster från flera vinklar. Men den tvåvägsstrukturen kommer med en kostnad: varje varpgarn korsar över och under varje inslagsgarn och bildar en böj som kallas krimpning. Para-aramidmolekyler är mycket inriktade längs fiberaxeln, så fibern är stark i spänning men ändå svag under böjning och lateral kompression. Crimp överför därför verkliga hållfasthetsförluster direkt i tyget. För en bredare kvalitet jämförelse av aramidtyger och applikationer, vår guide i aramidväv täcker hela fastighetssortimentet.
Varp och inslag: styrkan är riktad
Vävd aramidväv är starkast när belastningen är i linje med varp- eller väftgarnen, och den tappar styrka snabbt när belastningen appliceras mellan dessa två axlar.
För ett balanserat 2/2-kypert aramidtyg följer typiskt draghållfasthet i förhållande till varpriktningen mönstret nedan. 0-gradersvärdet är normaliserat till 100 procent.
| Sista vinkel | Draghållfasthet bibehållande | Styvhetsretention |
| 0 grader (varp) | 100 % | 100 % |
| 15 grader | 82 % | 88 % |
| 30 grader | 55 % | 65 % |
| 45 grader | 38 % | 42 % |
| 90 grader (väft) | 95 % | 96 % |
Vid 45 grader försvinner mer än 60 procent av den inriktade styrkan. Detta är den enskilt vanligaste orsaken till fel i aramidlaminat: ingenjörer dimensionerar delen från dragdata mätt i varpriktningen och överskattar sedan panelens styvhet och styrka utanför axeln.
För ett tryckkärl, hjälmskal eller drönararm måste designen antingen orientera varje lager så att den primära lasten följer varp eller inslag, eller bygga ett laminat med 0/90 och plus/minus 45 lager för att täcka hela lasten.
Vävmönster: krympning styr styrkaöversättning
Ett tätare vävmönster ger högre krusning, och högre krusning sänker procentandelen av fiberdraghållfasthet som när det färdiga laminatet - ett värde som kallas hållfasthetsöversättningseffektivitet.
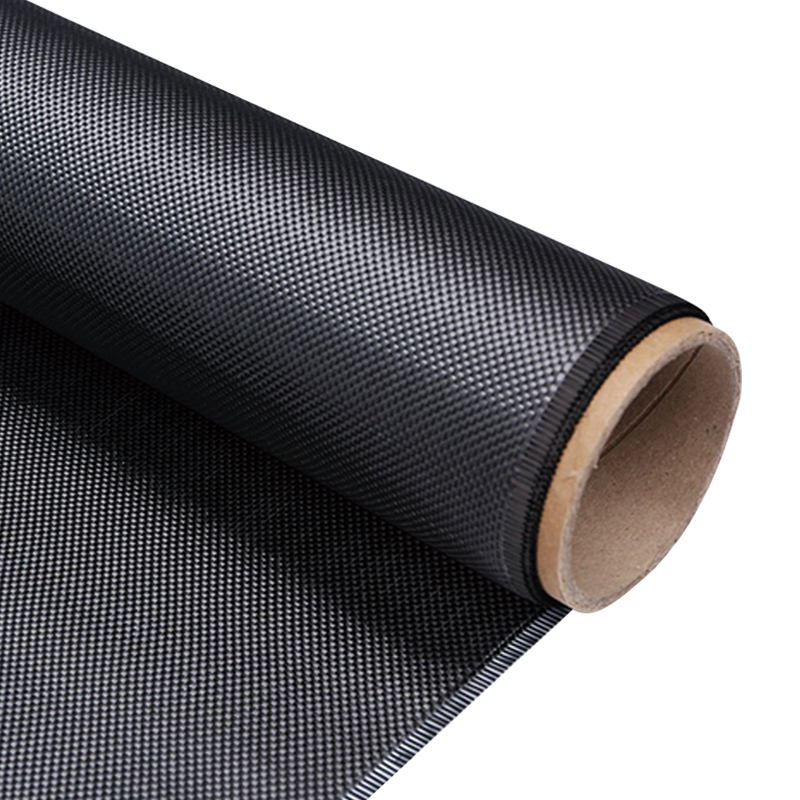
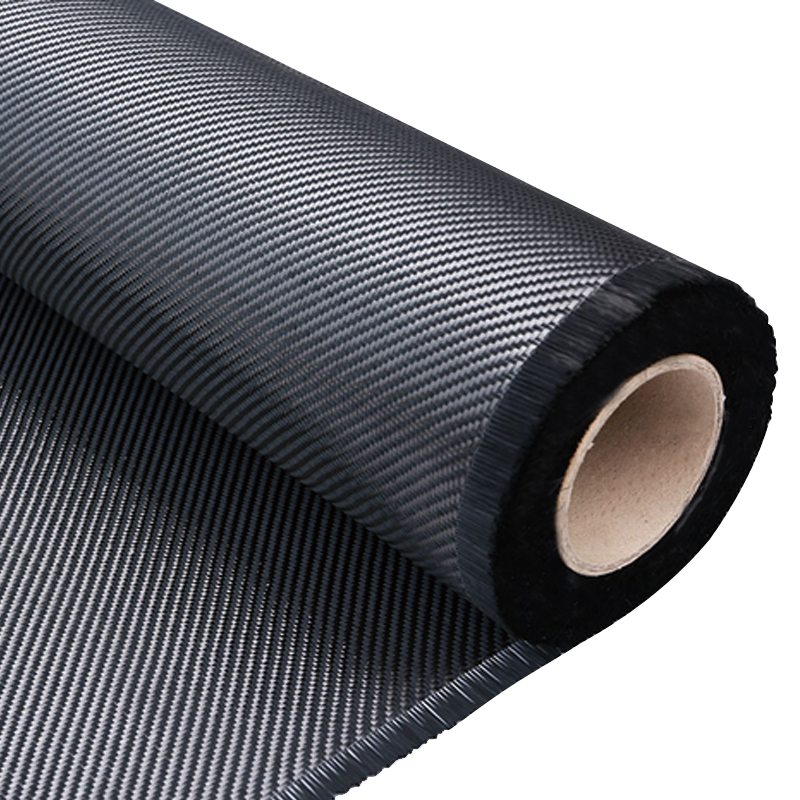
Vävmönster är det andra lagret av orienteringskontroll. Slätväv (1/1) för varje garn över ett och under ett och låser strukturen ställer. Twill (2/2) flyter garn över två grannar, och satin (4H) skapar långa flytningar med minimal krusning. Avvägningen är konsekvent: lägre krimpning förbättrar hållfasthetsöversättning och draperbarhet men försvagar ytstabilitet och halkmotstånd.
Styrka översättning genom förstärkningsform
Typiska värden för 200-300 g/m2 aramidförstärkningar i epoxilaminat
| Vävmönster | Krimpnivå | Styrka översättning | Draperbarhet | Ytstabilitet |
| Vanlig 1/1 | Hög | 60-70 % | Låg | Utmärkt |
| Twill 2/2 | Medium | 75-80 % | BH | BH |
| Satin 4H | Låg | 80-88 % | Utmärkt | Rättvist |
| Korg 2/2 | Medium-hög | 65-78 % | Rättvist | BH |
Om slagtålighet och ytstabilitet är prioritet, är slätväv det rätta valet. Om strukturell hållfasthetsöversättning och överensstämmelse över en sammansatt krökningsform spelar större roll, kommer twill eller satin att överträffa slätväv i laminatet.
Hur orienteringen förändrar skärning, drapering och hartsvätning
Fiberorientering och vävtäthet avgör hur aramidtyg bättre sig i de tre produktionsstadierna där det mesta avfallet skapas: skärning, uppläggning och hartsinfusion.
- Skärande. Aramidgarn flimmer under skjuvning, och de vinklade garnerna vid vävkorsningar gör rena snitt hårdare än i koltyg. Ultraljudsknivar eller vattenstråleskärning ger rena kanter; Hårdmetallspetsar som körs med reducerad hastighet fungerar också om bladet är färskt.
- Drapering. På en dubbelböjd form motstår en tät slätväv skjuvning i planet, så att den skrynklar sig istället för att anpassa sig. Twill och satin tillåter garnrotation inuti tyget, vilket gör att skiktet klipps i formen utan att fiber bucklas.
- Vätning. Harts flyter längs fiberknippen, och varje vävskärning är en potentiell flödesbegränsning. Tät slätväv saktar ner vätning och kan fånga in luft, medan kypert med lägre krusning eller satin väter ut snabbare och ger lägre tomrumsinnehåll.
Produktionsdata från 300 g/m2 aramidtwillinfusion: tomrumshalt under 1,5 procent med ett standardinfusionsschema. Samma harts, samma schema och en 200 g/m2 slätväv kan överstiga 3 procent tomrum. Orientering och vävtäthet förändrar processekonomin lika mycket som de ändrar mekaniska egenskaper.
Att välja rätt aramidtyg för produktion
Välj varp- och inslagsbalans och vävmönster baserat på det dominerande belastningsfallet och produktionsprocessen - inte enbart på fiberns datablads draghållfasthet.
Arbeta igenom urvalet i denna ordning:
- Definiera den primära belastningsriktningen och orientera rullen så att varpgarn ligger i linje med den axeln.
- Välj vävmönster: slätt för ytstabilitet, kypert för balanserad styrka och drapering, satin för maximal hållfasthetsöversättning.
- Verifiera varp-inslagsbalansen: 50/50 för ungefär isotropisk respons eller specialiserade förhållanden för riktningsstyvhet.
- Matcha ytvikten och krympningen till hartssystemet: lågviskösa infusionshartser hanterar täta vävningar bättre än filmlim.
- Bekräfta tygets bredd, rulllängd och skarvningskvalitet med leverantören innan du citerar delen.
För delar som behöver både aramidseghet och kolstyvhet, placerar aramid-kolhybridtyger varje fibertyp i samma vävda lager, vilket förenklar orienteringskontrollen jämfört med att stapla separata lager. Jiangyin Dongli New Materials Technology Co., Ltd. , en komposittillverkare i hela processen med en 32 000 m2 anläggning och 10 produktionslinjer, levererar aramidvävda tyger och aramid-kolhybridtyger i kontrollerade varp/väft-förhållanden och anpassade bredder. Deras ingenjörsteam kan matcha vävmönster till din infusions- eller prepreg-process.
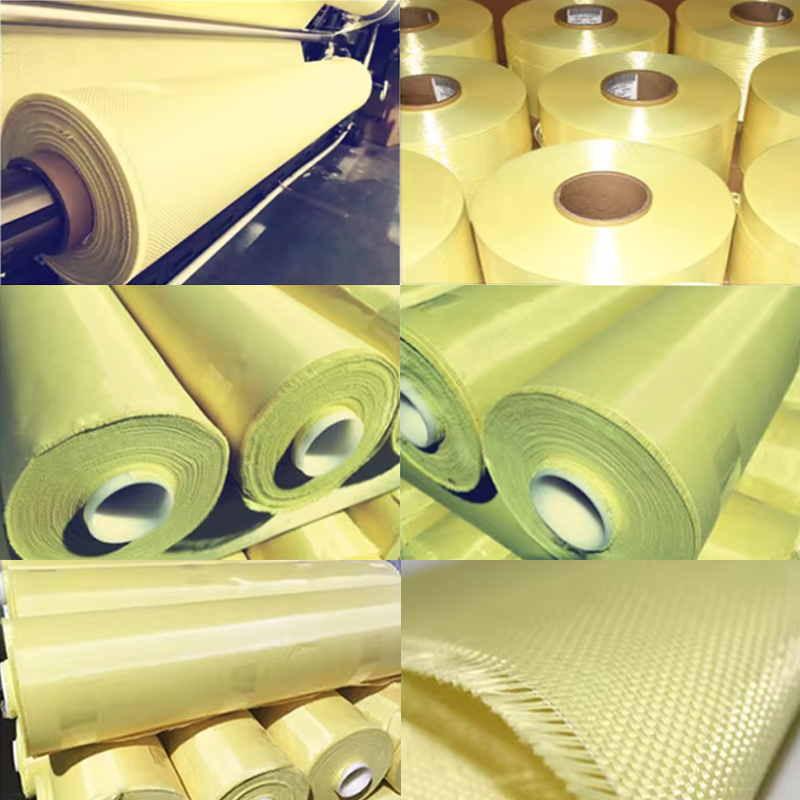 Högtemperatur aramidvävt tyg för flamsäkra uppläggningar Denna vävda para-aramid eller meta-aramid bibehåller integriteten över 200°C utan att smälta, och tillhandahåller kontrollerad krympning för förutsägbar hållfasthetsöversättning. Den passar termiska barriärer och strukturella förstärkningar i miljöer med hög värme. Visa produkt →
För högtemperatur- och flambeständiga uppläggningar tillverkar samma fabrik aramidvävt tyg i kontrollerade krympningsområden, vilket gör att hållfasthetsöversättningen är förutsägbar från rulle till rulle.
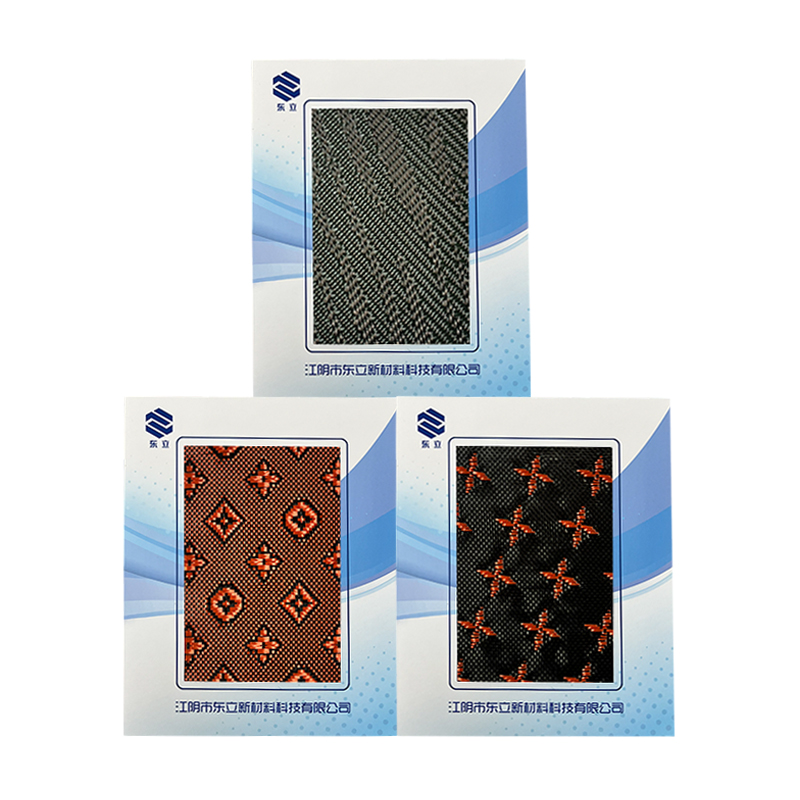 Aramid-Carbon Hybrid vävt tyg i 3K Plain och Twill Genom att kombinera aramidseghet i ett vävt lager, förbättra detta hybridtyg slagtålighet och prestanda vid höga temperaturer. Dess släta eller kypertvarianter tillåter draperbarhet och moduljusteringar, idealiskt för flyg- och fordonsdelar. Visa produkt →
Verifiera krympning och ytvikt mot din designtillåtna design innan du beställer stora volymer. En förändring från kypert till satin vid samma ytvikt kan förskjuta modulen med 5 till 10 procent samtidigt som draperbarheten förbättras - och den förändringen är generellt värde mer än en liten förändring i fiberkvalitet.
Beställ provrullar i din målväv innan du bestämmer dig för en fullständig produktionskörning. En 200 g/m2 kypertrulle räcker för att validera skärparametrar, infusionskvalitet och laminatstyrka för ditt specifika hartssystem.
Vanliga frågor
Varför är vävt aramidtyg starkare i varpriktningen än i väften?
Varptråden hålls under spänning under vävningen, så de ligger rakare och har mindre restkrympning än väftgarn. Den uppmätta draghållfastheten i varpriktningen för en typisk balanserad väv är 5 till 15 procent högre än i väften, beroende på vävstolens spänning och tygdensitet.
Är aramidtyg av twill svagare än aramidtyg?
Twill är generellt starkare per fiberenhet eftersom de längre flyterna minskar krympningen och mindre krympning betyder högre hållfasthetstranslation. Slätväv vinner på ytstabilitet och motstånd mot garnglidning, inte på drageffektivitet. För strukturella laminat ger twill eller satin nästan alltid högre tillåtna laminat än slätväv vid samma ytvikt.
Varför fransar aramidtyg så lätt när det skärs?
Aramidmolekyler är mycket orienterade, så fibern delar sig längs sin längd under skjuvning i stället för att gå sönder hyra. Detta fibrillerande beteende förstärks vid vävkorsningar där varp och väft korsar sig i 90 grader. Ultraljudsskärning och vattenstråleskärning eliminerar fransningen genom att skära av fiberrna hyra innan skjuvspänningen byggs upp.
Hur löser aramid-kolhybridtyg orienteringsproblem?
Aramid-kolhybridtyg väver båda fibertyperna till ett enda lager, vilket låter ingenjörer balansera aramidseghet mot kolstyvhet utan att stapla separata lager. Koltrådar tar dragbelastningen i varp- och inslagsriktningar, medan aramidtrådar ger slagtålighet och vibrationsdämpning i samma orienteringsplan. Jiangyin Dongli New Materials Technology Co., Ltd. producerar dessa hybrider i släta och kypertversioner med verifierade varp-väft-förhållanden.
 +86-13961668677

 Nr 61, Xingyuan Road, Jiefang Village, Gushan Town, Jiangyin City, Jiangsu -provinsen, Kina.
