 Komma i kontakt med


Epoxifiberskiva: en process, inte bara ett material
Epoxifiberskivor kommer inte ur en enda form. De är resultatet av textilteknik som möter härdplastkemi, och den processen avgör allt från dielektrisk hållfasthet till långsiktig dimensionell stabilitet. Om du har specificerat isoleringsplattor för batteripaket, ställverk eller PCB-fixturer har du redan litat på denna process. Det är en del av samma tillverkningsfamilj som används för kol- och aramidlaminat, men med glastyg och epoxi är balansen mellan kostnad, isolering och mekanisk styrka annorlunda.
Det direkta svaret på "hur tillverkas epoxifiberskivan" är att skivan tillverkas genom att impregnera vävd E-glasduk med epoxiharts, stapla de hartsbelagda skikten och härda dem under värme och tryck. Bakom den enkla beskrivningen finns steg som kräver noggrann kontroll av hartsets viskositet, torkningstemperatur, valstryck, kylhastighet och härdningstid.
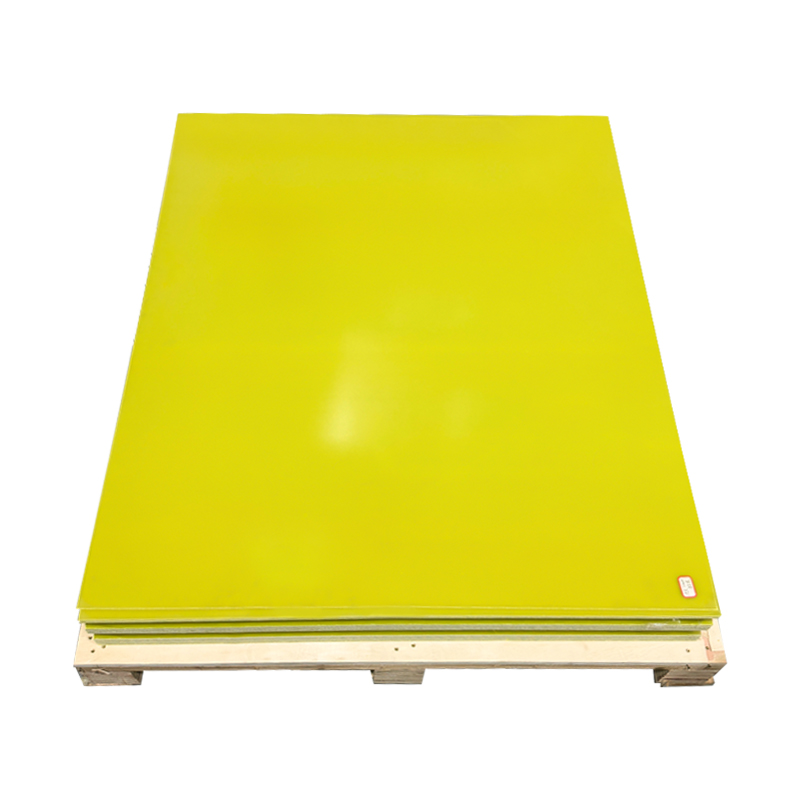
Den vanligaste kommersiella formen är en epoxifiberisoleringsskiva , pressade in i platta paneler för elektrisk isolering och högbelastnings mekaniska delar.
 Anpassad epoxiharts glasfiberisoleringsskivor, fabrik Vi erbjuder anpassade epoxihartsglasfiberisoleringsskivor, Jiangyin Dongli New Materials Technology Co., Ltd är Kina epoxihartsglasfiber... Visa produkt →
Vad som går in i en epoxifiberskiva
Glasfiberduk
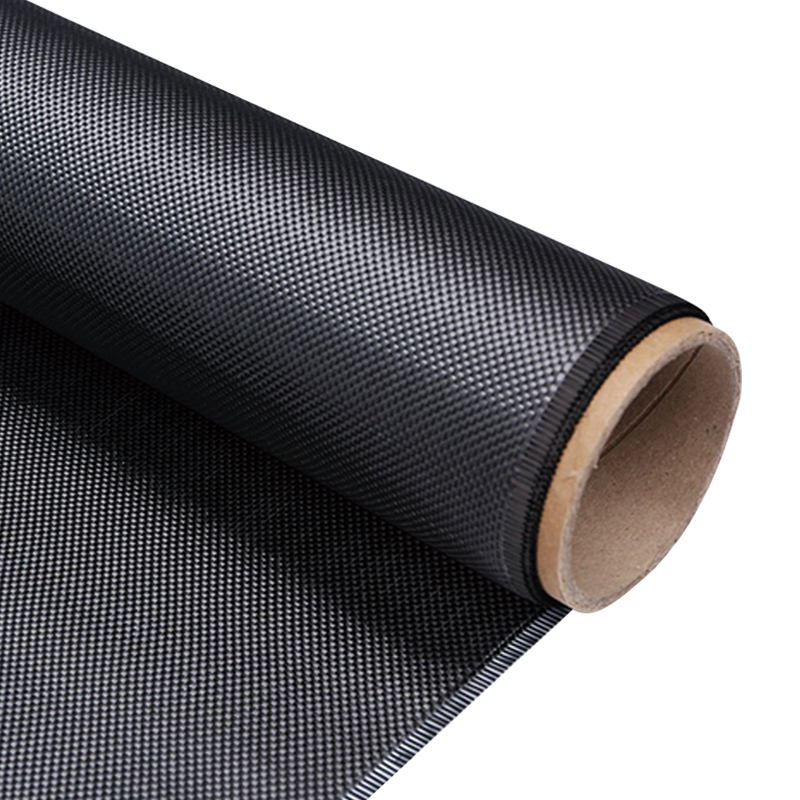
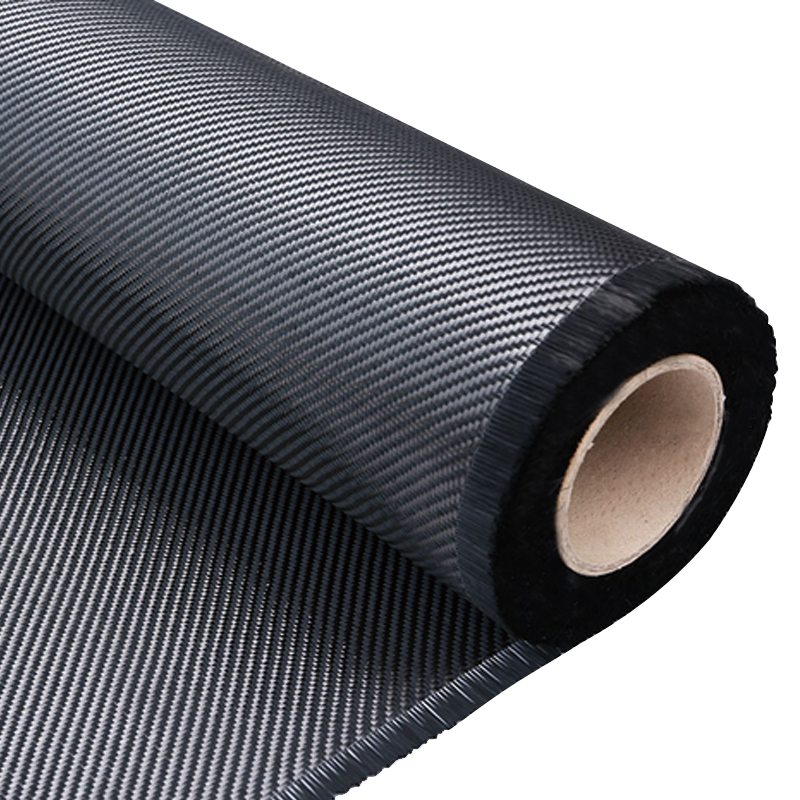
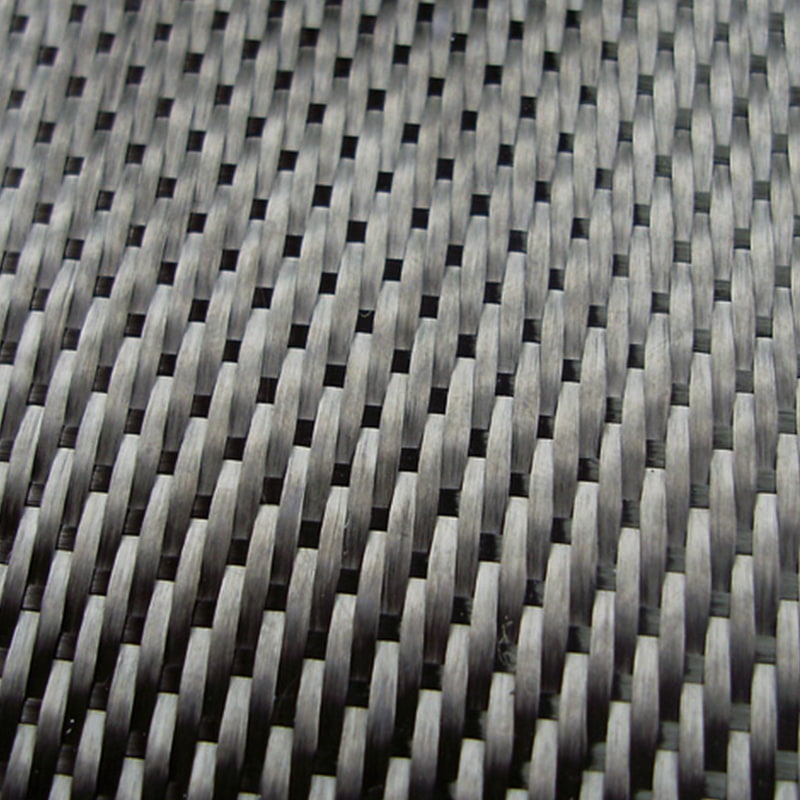
De flesta epoxifiberskivor använder E-glas kontinuerligt filamentgarn, valt för hög elektrisk resistans och kostnadseffektivitet. Garnet är tvinnat eller lätt tvinnat, sedan vävt till en balanserad slätväv, eller ibland kypert för bättre överensstämmelse, med ytvikter vanligtvis mellan 100 och 300 g/m². Slätväv ger en slätare yta och bättre dimensionsstabilitet, medan kypert lättare kan anpassa sig runt böjda verktyg. Innan laminering värmerengörs duken för att avlägsna vävsmörjmedel och behandlas sedan med ett silankopplingsmedel. Denna dimensionering skapar en kemisk bro mellan glasytan och epoximatrisen; utan det kan laminatet delamineras eftersom hartset inte kan greppa de släta filamenten. Den underliggande vävnings- och ytbehandlingslogiken liknar vävd teknisk tygproduktion i andra högpresterande kompositer .
Epoxihartssystem
Epoxiharts förser arkets elektriska isolering, kemikaliebeständighet och värmetolerans. De flesta formuleringar använder en difunktionell epoxi, såsom bisfenol A eller bisfenol F, kombinerat med en härdare, accelerator och flamskyddande tillsatser. Lösningsmedel eller reaktiva utspädningsmedel sänker viskositeten tillräckligt för att duken ska väta ut snabbt i ett impregneringsbad. Hartssammansättningen bestämmer också driftstemperaturen: ett standard bisfenol A-system når en glasövergångs-Tg på ungefär 130–150°C efter härdning, medan novolackepoxi eller multifunktionella hartssystem kan förbättra värmebeständigheten. För elektrisk säkerhet används vanligtvis halogenerad epoxi eller annan flamskyddande kemi för att uppnå en UL94 V0-klassificering.
Hur epoxifiberskivor tillverkas: steg för steg
Även om produktionssekvensen är standard, ändras exakta börvärden med hartskemi, plåttjocklek och den erforderliga elektriska märkningen. Stegen nedan beskriver den industriella vägen som används i en modern kompositfabrik.
- Tygberedning. E-glasduken inspekteras, värmerengörs och behandlas med ett kopplingsmedel så att ytan är redo för hartsvätning.
- Hartsbadformulering. Epoxi, härdare, flamskyddsmedel och lösningsmedel blandas, filtreras och testas för viskositet och geltid innan linjen startar.
- Impregnering och B-staging. Glasduken passerar genom en hartsdoppningstank och mellan doseringsvalsar som kontrollerar hartsupptagningen. Målhalten för harts är i allmänhet 35–45 viktprocent. Den våta duken rinner sedan genom ett torktorn vid 100–160°C, där lösningsmedlet avdunstar och hartset avancerar till ett torrt, något klibbigt tillstånd. Vid denna tidpunkt kallas materialet an epoxi prepreg
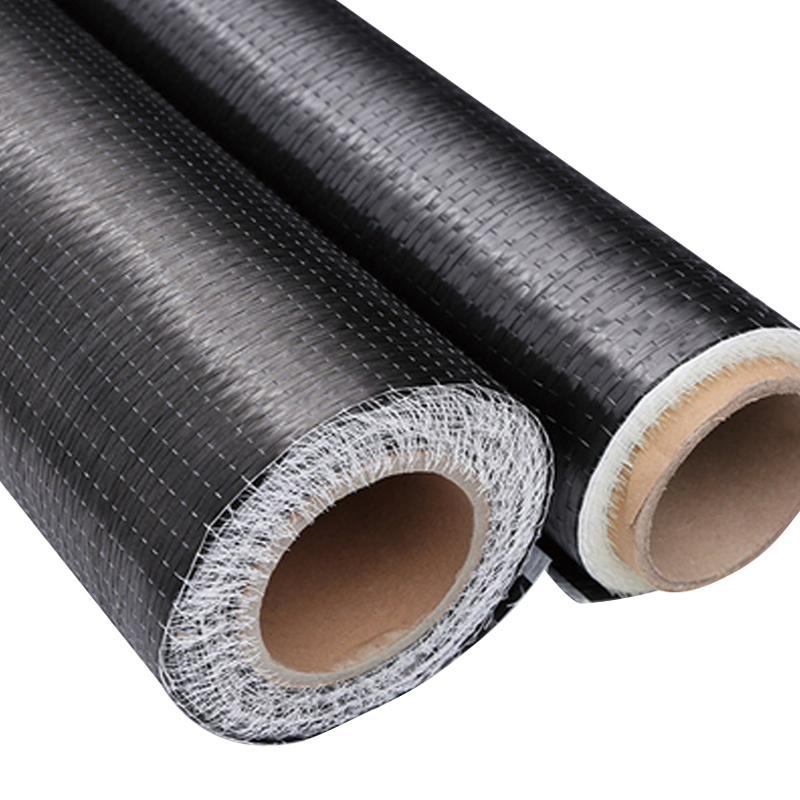
 Anpassad epoxi kolfiber Prepreg tillverkare, fabrik Vi erbjuder anpassade epoxikolfiberprepreg, Jiangyin Dongli New Materials Technology Co., Ltd är Kina epoxikolfiberprepreg... Visa produkt → , en halvhärdad produkt som kan lagras för senare laminering. Graden av iscensättning kontrolleras på produktionsprover så att prepreg håller rätt flöde, klibbighet och hållbarhet.
- Klippning och uppläggning. Prepreg skärs till arkstorlek och staplas i ett exakt antal lager för att nå måltjockleken. En typisk 2 mm skiva kan använda åtta till tio lager, medan en 50 mm platta kräver mycket mer. Uppläggning utförs i ett rent, temperaturkontrollerat rum; i denna fabrik hålls pressområdet åtskilt från uppläggningsområdet för att undvika att damm fastnar mellan lagren.
- Varmpressning. Stapeln placeras i en uppvärmd press. Temperatur och tryck höjs enligt en kontrollerad kurva. Hartset flyter, väter ut de återstående fibrerna, fyller tomrum och tvärbinds till ett styvt härdplastnätverk. Tryck appliceras ofta i två steg: ett lägre initialtryck låter hartset fördela sig, sedan högtryckspressar laminatet till dess slutliga densitet.
- Kylning, trimning och inspektion. Panelen kyls under tryck för att förhindra skevhet, sedan trimmas den till dimension. Tjocklek, ytdefekter och, för elektriska kvaliteter, dielektriska egenskaper kontrolleras före leverans. Vissa brädor är ytslipade för att skärpa tjocklekstoleransen när de ska användas för precisionsjiggar eller PCB-fixturer.
Viktiga processparametrar som avgör arkkvaliteten
De flesta skillnaderna mellan ett konsekvent ark och ett enbatchproblem beror på hur noggrant fabriken kontrollerar processen. Tabellen listar de parametrar som bör mätas vid varje produktionskörning.
| Parameter | Typiskt intervall | Varför det spelar roll |
|---|---|---|
| Glasduks ytvikt | 100–300 g/m² | Kontrollerar hartsupptagning, mekanisk styrka och tjockleksuppbyggnad per lager. |
| Hartsinnehåll efter torkning | 35–45 viktprocent | Balanserar dielektrisk hållfasthet mot interlaminär skjuvhållfasthet. |
| Torktemperatur för impregnering | 100–160°C | Avlägsnar lösningsmedel utan att föra fram hartset för långt före uppläggning. |
| Härdningstemperatur | 150–180°C | Bestämmer tvärbindningsdensiteten och glasets övergångstemperatur. |
| Härdningstryck | 3–10 MPa | Eliminerar luft, komprimerar lager och förhindrar tomrum och delaminering. |
| Bota hålltid | 60–150 min | Säkerställer jämn reaktion i hela stapeln, speciellt i tjocka brädor. |
Det mest frekvent granskade numret är harts-till-fiber-förhållande ; till och med några få procentenheter av drift ändrar skärbeteende, dielektrisk styrka och tjocklekstolerans. För tjocka skivor är kylfasen lika viktig: för snabb kylning efter härdning skapar inre spänningar nära kanterna. En bra process kyler under tryck och kan innefatta ett efterhärdningssteg för att stabilisera laminatet före bearbetning.
Kvalitetskontroll och leverantörsval
För en köpare är processen viktig eftersom den förutsäger databladsvärden. En panel pressad med för lite tryck kan dölja fina tomrum som försvagar brädan och skapar banor för elektrisk spårning. En plåt med ett obalanserat hartsförhållande kan klara en inkommande visuell kontroll men misslyckas efter bearbetning. Så den första frågan är inte bara bladets betygsnamn, utan om processen bakom det betyget faktiskt övervakas.
När du utvärderar en leverantör, be om dokumentation om brännbarhet (UL94 V0), böjhållfasthet, dielektrisk hållfasthet och tjocklekstolerans. För bearbetade komponenter, undersök kantkvaliteten och om skivan har härdats tillräckligt för att hålla sig platt efter kapning eller stansning. Fråga också om fabriken kan leverera anpassade storlekar, eftersom en one-stop-fabrik som hanterar vävning och pressning är mer sannolikt att justera glasstil och hartsinnehåll än en som bara skär importerad kartong.
Vertikal integration gör en mätbar skillnad. En fabrik som kontrollerar vävning, hartsbehandling, prepreg-beredning, varmpressning och efterbehandling kan spåra en defekt till dess källa och fixa den innan den blir ett mönster. Det är därför vi verkar som en en enda tillverkare av kompositmaterial : Jiangyin Dongli New Materials Technology Co., Ltd. hanterar hela kedjan på en plats, med stöd av 24 teknisk personal, tio produktionslinjer och ett produktionsgolv på 32 000 m² med temperaturkontrollerade verkstäder och ett rent område av klass 100 000.
Om du behöver standardark eller anpassade laminerade skivor för batterifixturer, ställverk, transformatorisolering eller mekaniska höljen, är tillverkningsprocessen den första specifikationen att förstå. Med fullflödeskontroll kan vi anpassa glasstil, hartsinnehåll och tjocklek till målapplikationen, och vi kan också bearbeta den härdade plåten till specialbearbetade delar.
 +86-13961668677

 Nr 61, Xingyuan Road, Jiefang Village, Gushan Town, Jiangyin City, Jiangsu -provinsen, Kina.
